 自动化工作站
汽车零部件加工企业 · 多机床单元
多机床单元的上下料工作站配置
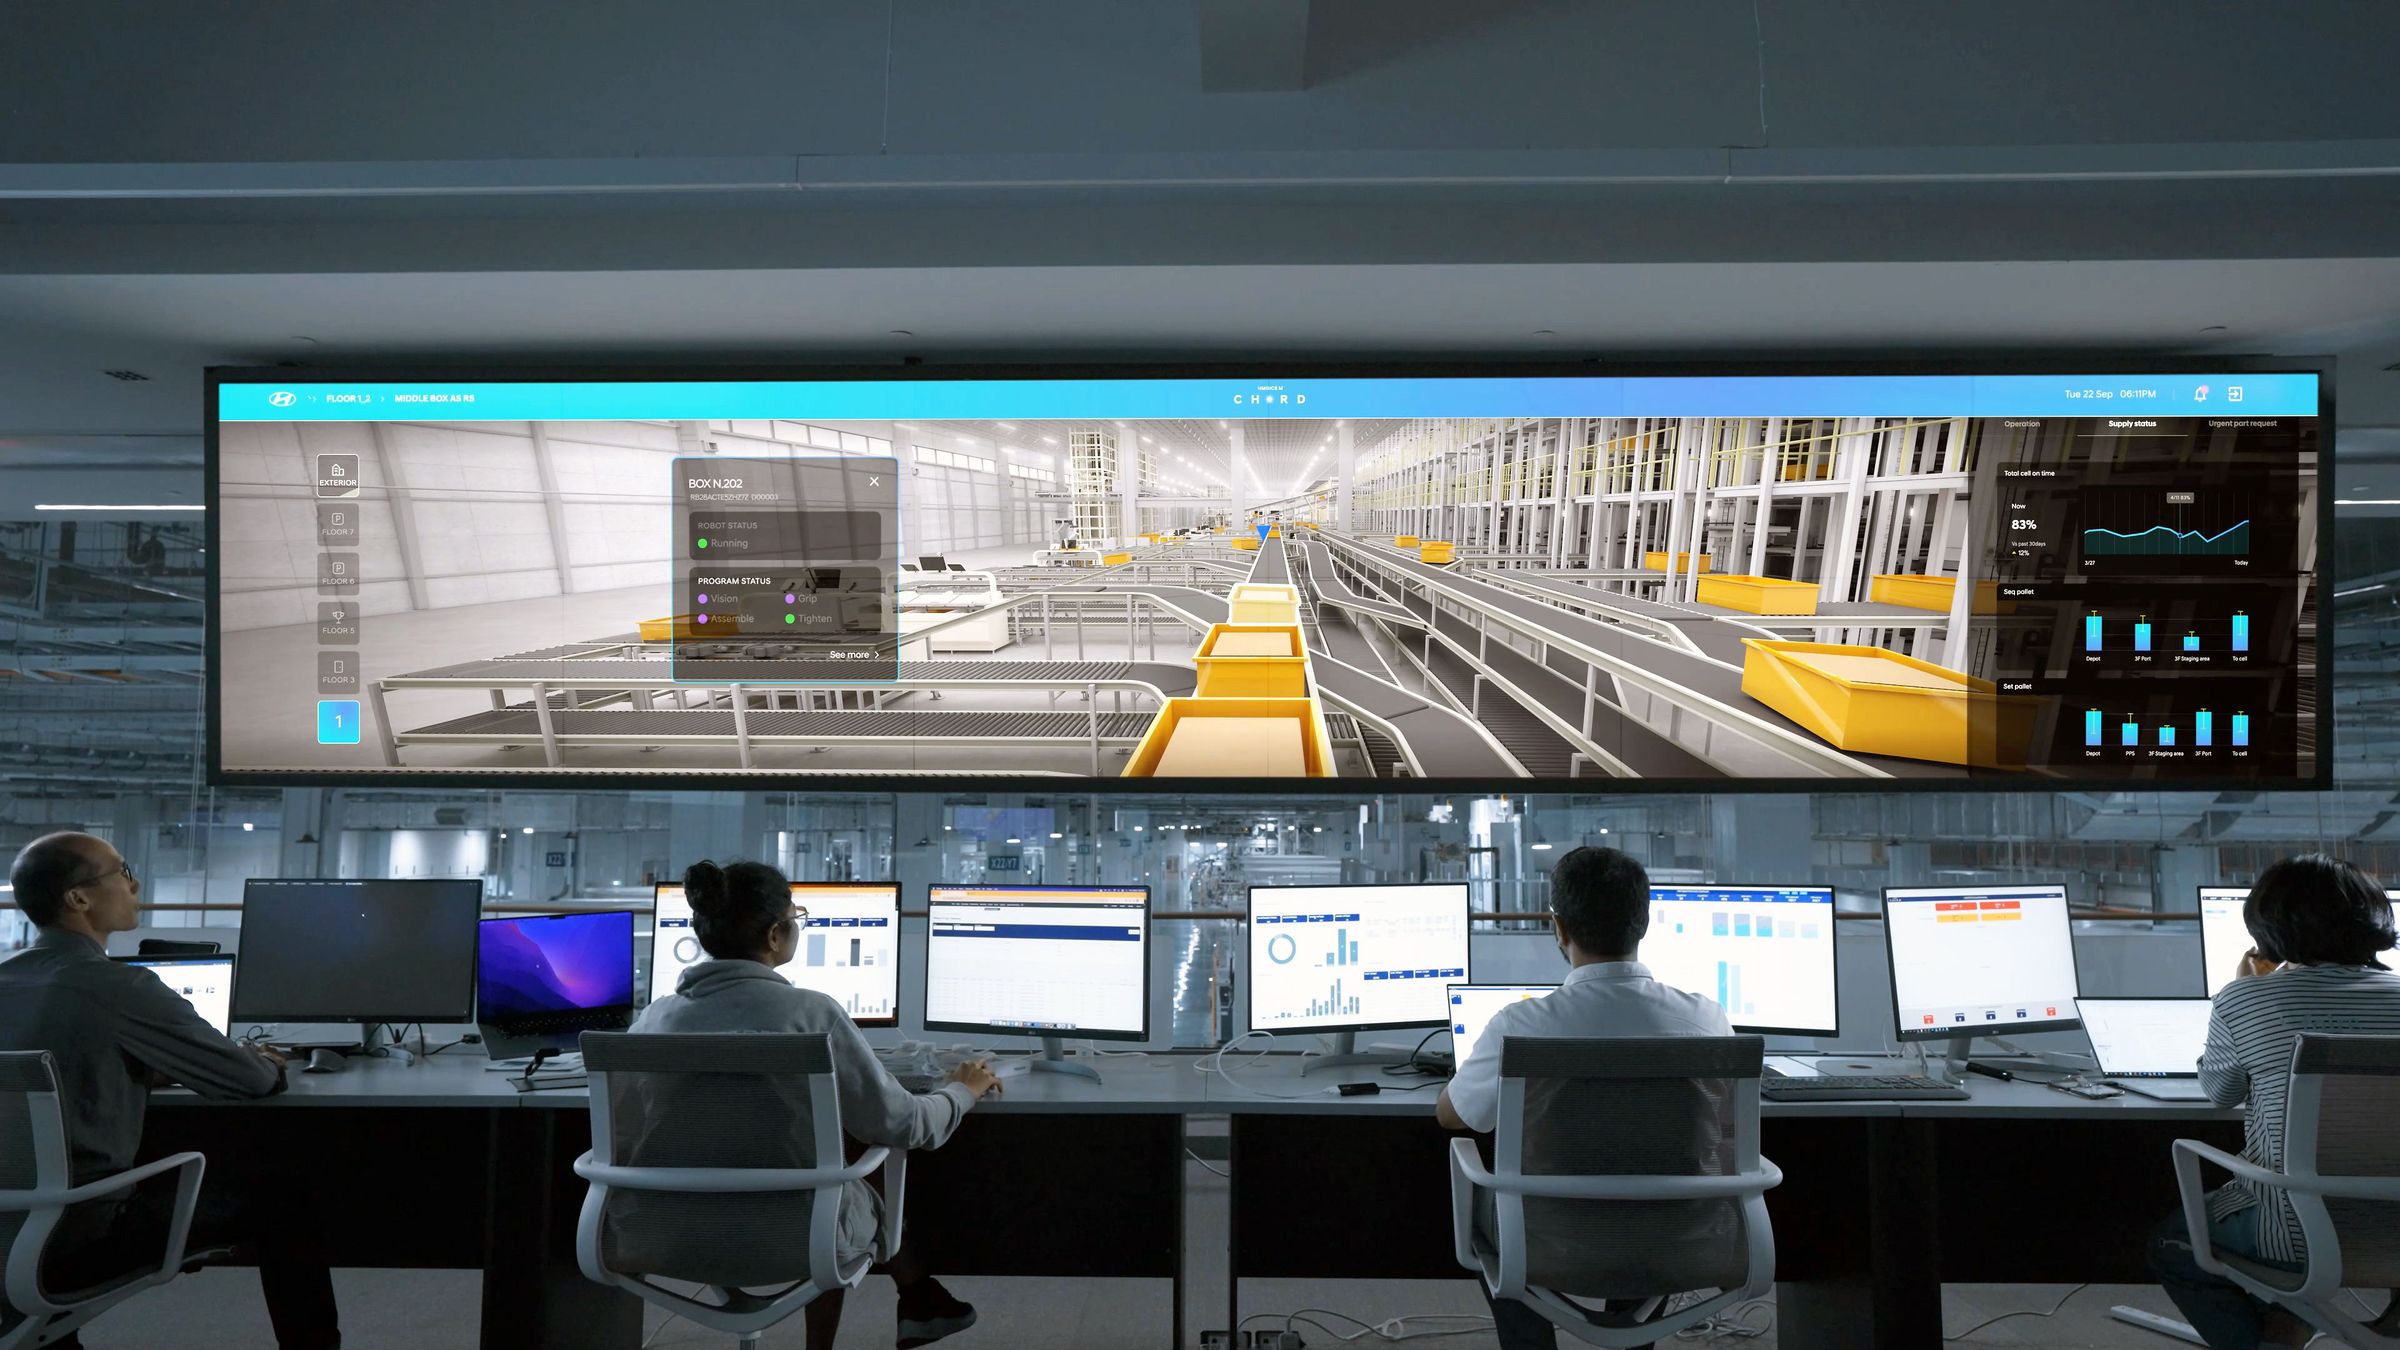
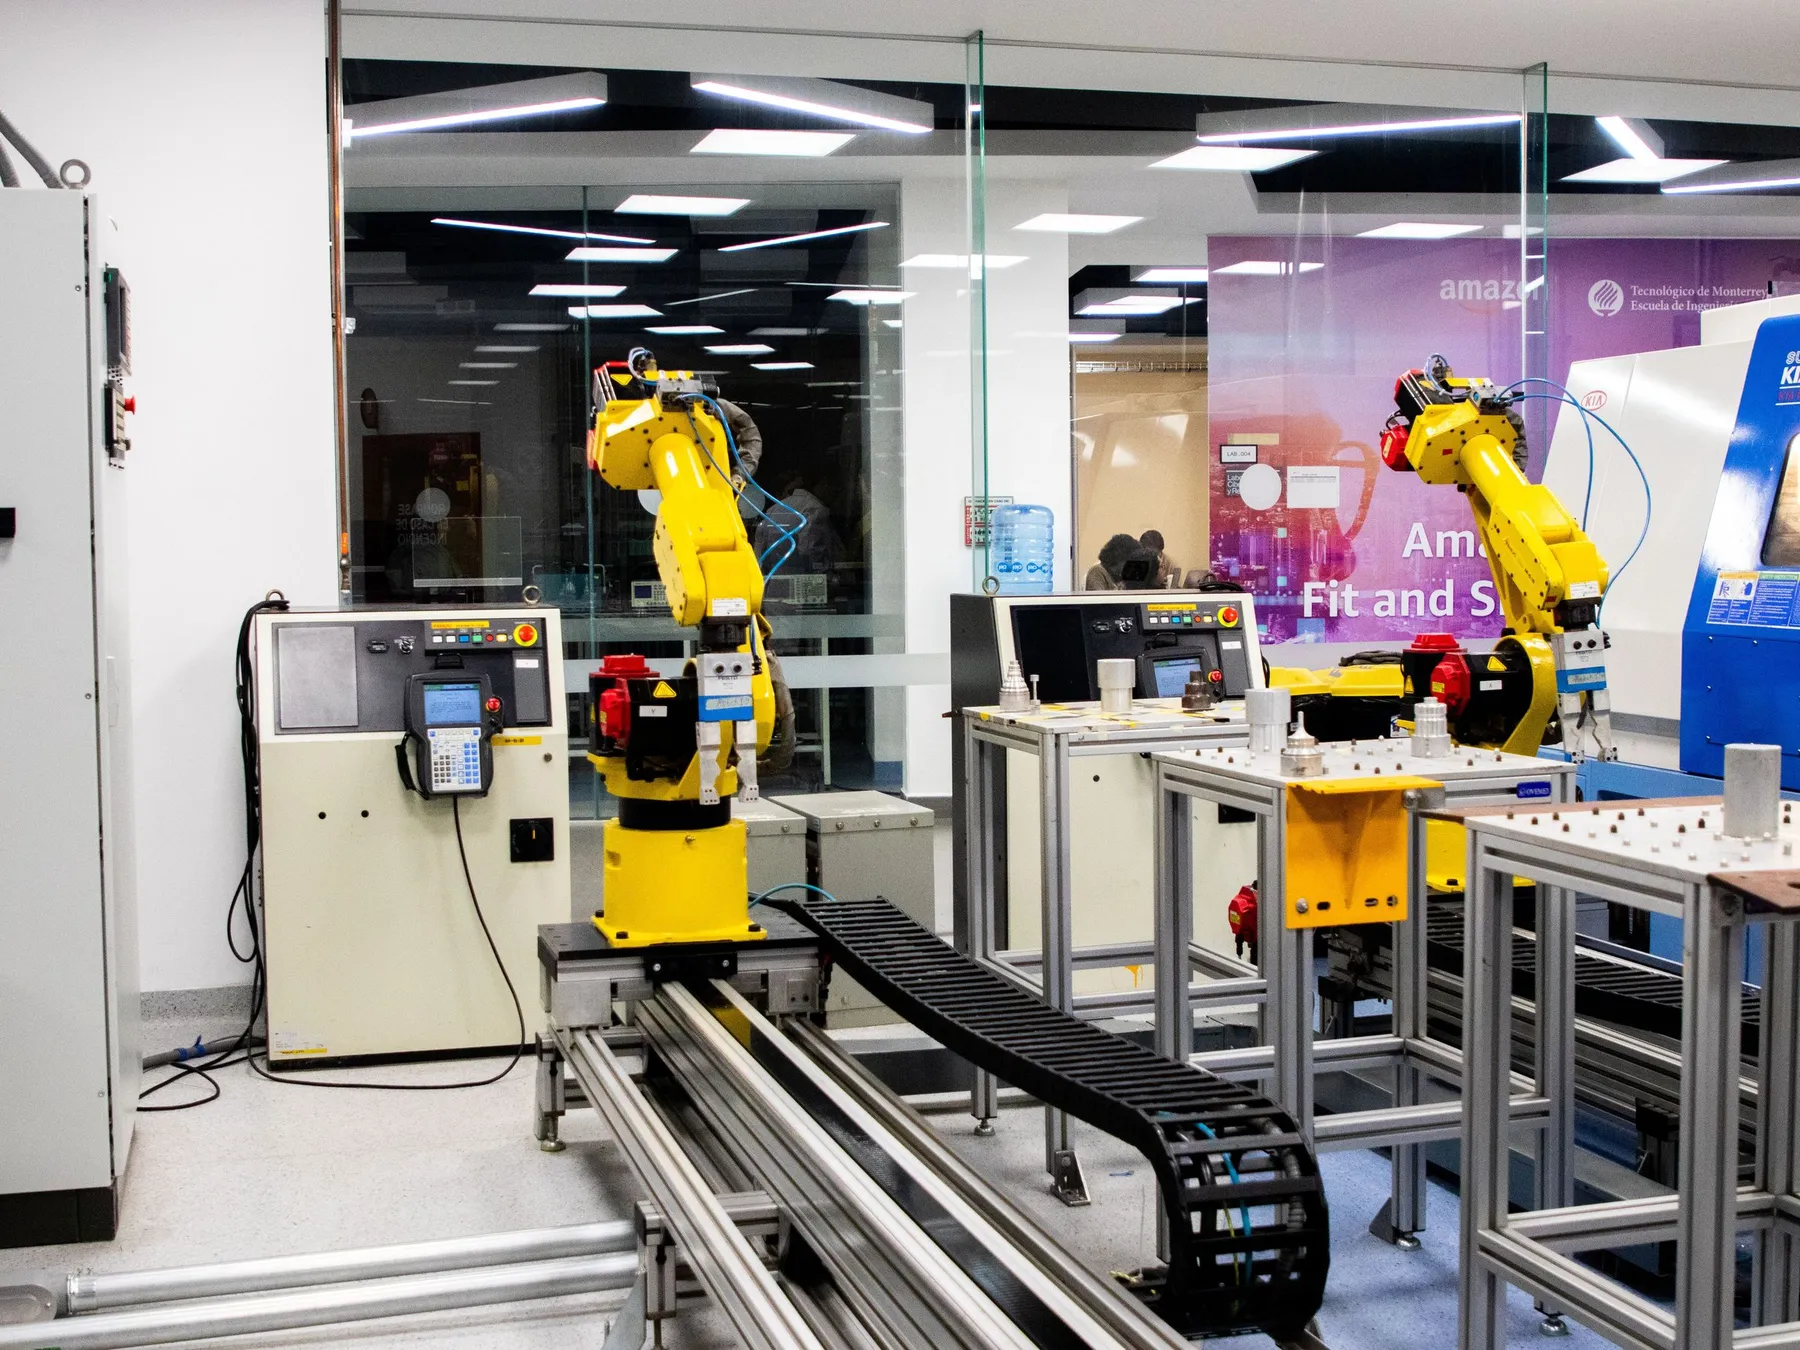
针对夜班人员配置和不同机床节拍差异,案例材料涉及上下料工作站以及取料、装夹、加工和下料流程控制。
按验收核定综合节拍记录
按项目核定夜班人员配置记录
按项目核定后续部署周期
以下材料用于说明从单工位自动化到车间级数字化的实施对象、工作内容和指标口径。
案例材料从现场节拍、设备接口和人员协作出发,说明项目实施范围和需要核定的结果指标。
数据说明:本页暂未提供原始验收报告和统计周期,项目指标应由项目负责人按设备数量、班制、统计周期和计算口径补充核定。
项目结果需要结合设备数量、工艺节拍、班制和管理目标理解,以下信息用于说明方案的适用边界。
适用对象:汽车零部件等机加工企业的多机床单元。
实施范围:上下料工作站、机器人取放料、加工流程和统一控制逻辑。
重点指标:综合节拍、夜班人员配置和后续部署周期。
适用对象:多品种小批量、需要统一生产视图的机加工车间。
实施范围:工单、设备状态、质量检验、异常处理记录和生产看板。
重点指标:准交率、质量记录完整性和跨岗位信息一致性。
第一步:确认工件、机床、节拍、班制和现场接口。
第二步:完成设备、控制、视觉、数据和安全边界的联合调试。
第三步:现场验证实际节拍,记录参数后评估更多工位。
从上下料、视觉抓取到质量检测和物流协同,先解决最具体的现场问题,再逐步扩大系统边界。
通过换型参数、配方和工件识别支持产品切换。
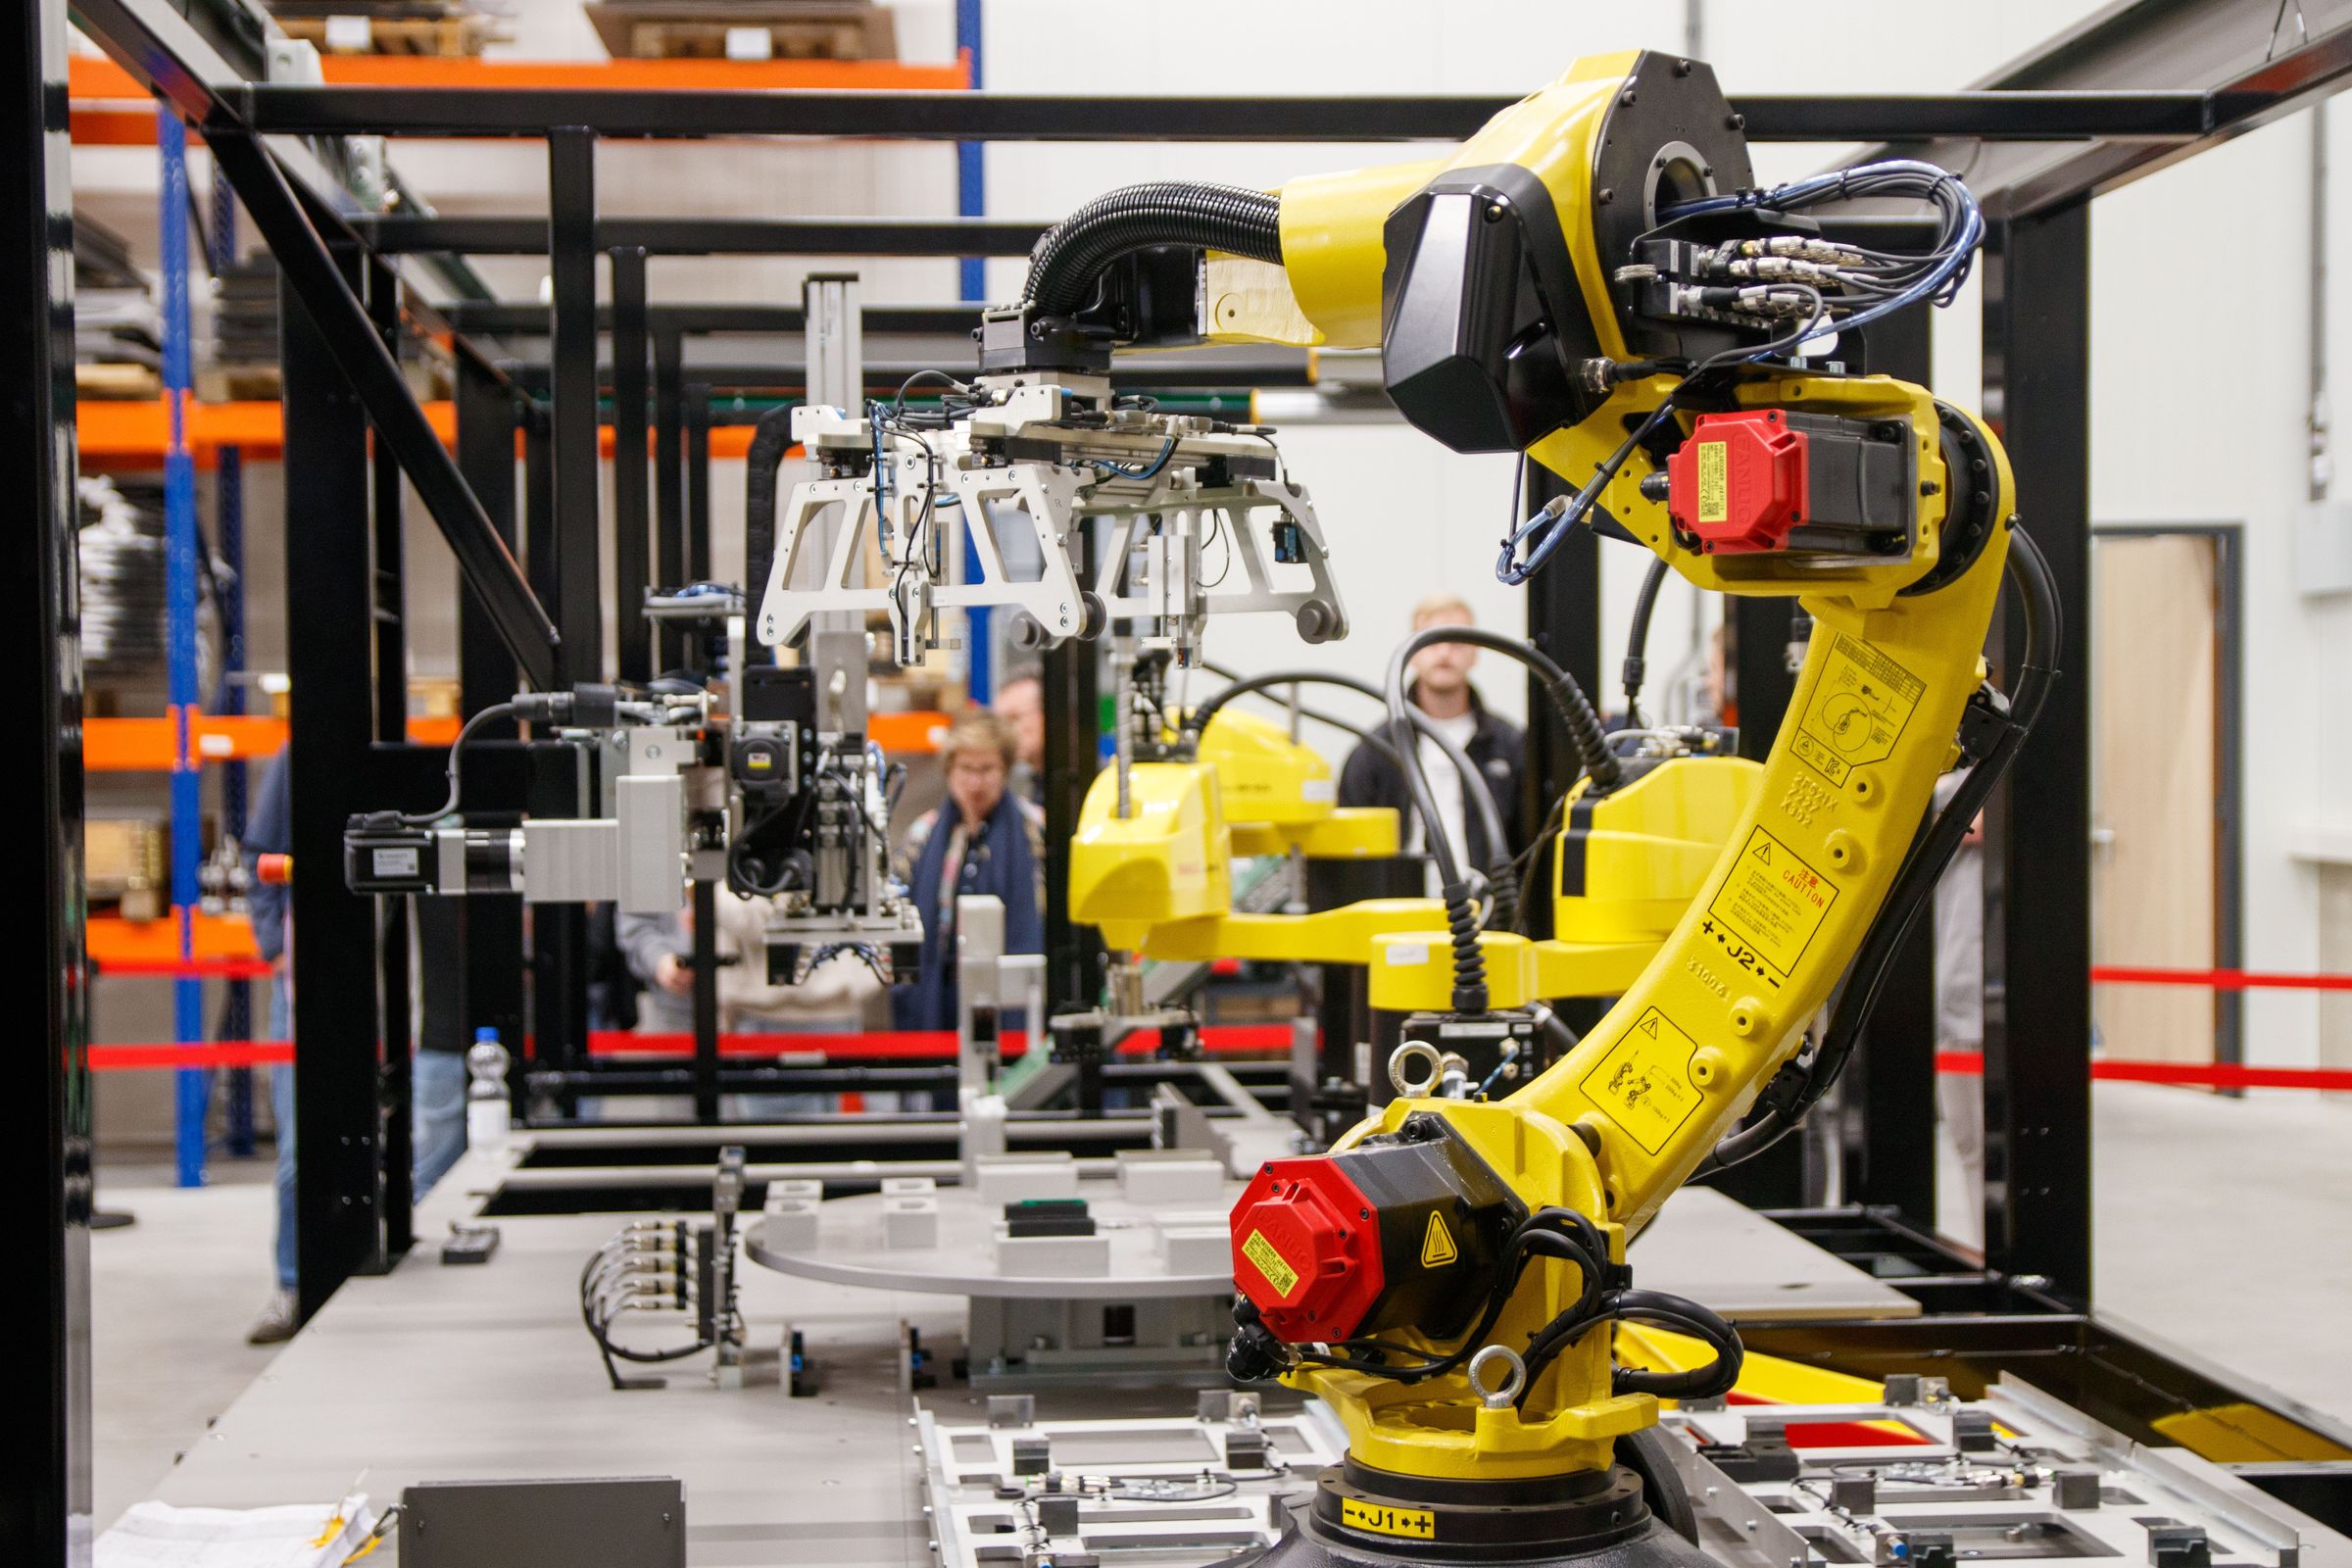
通过视觉定位和抓取策略处理无序来料,记录识别与定位结果。
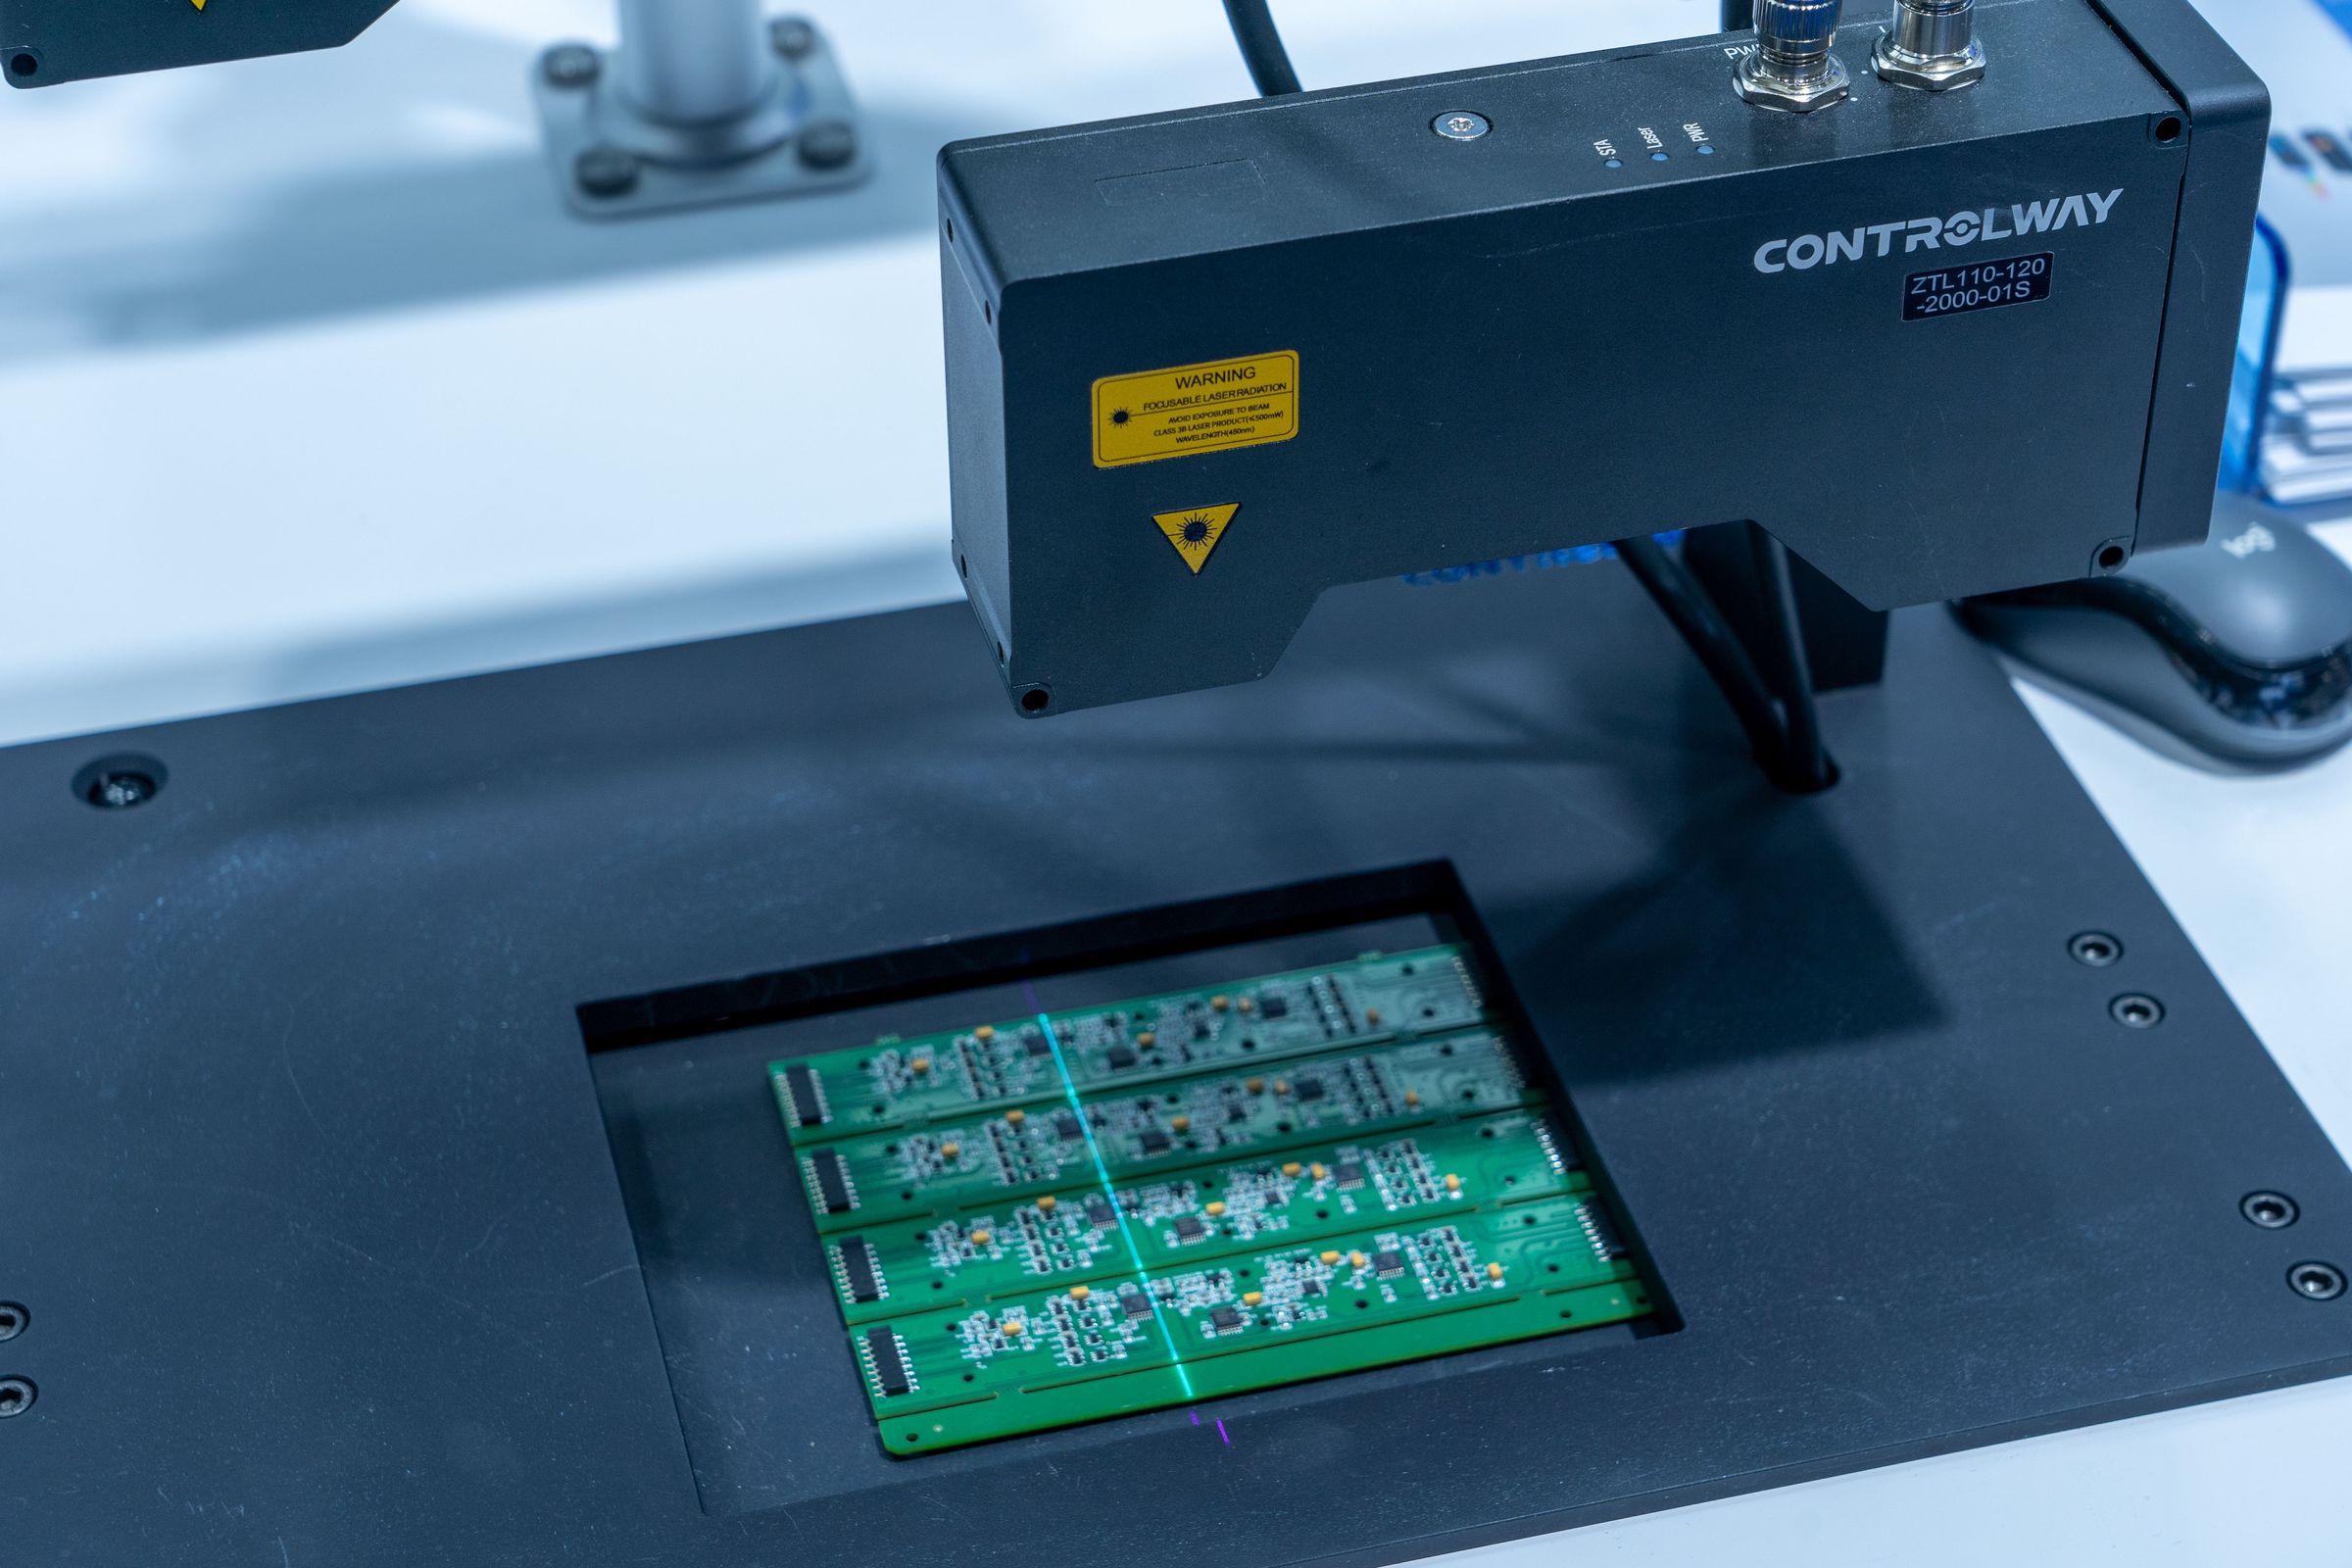
将检测结果关联到工单和设备,支持按记录查询异常和复核结果。
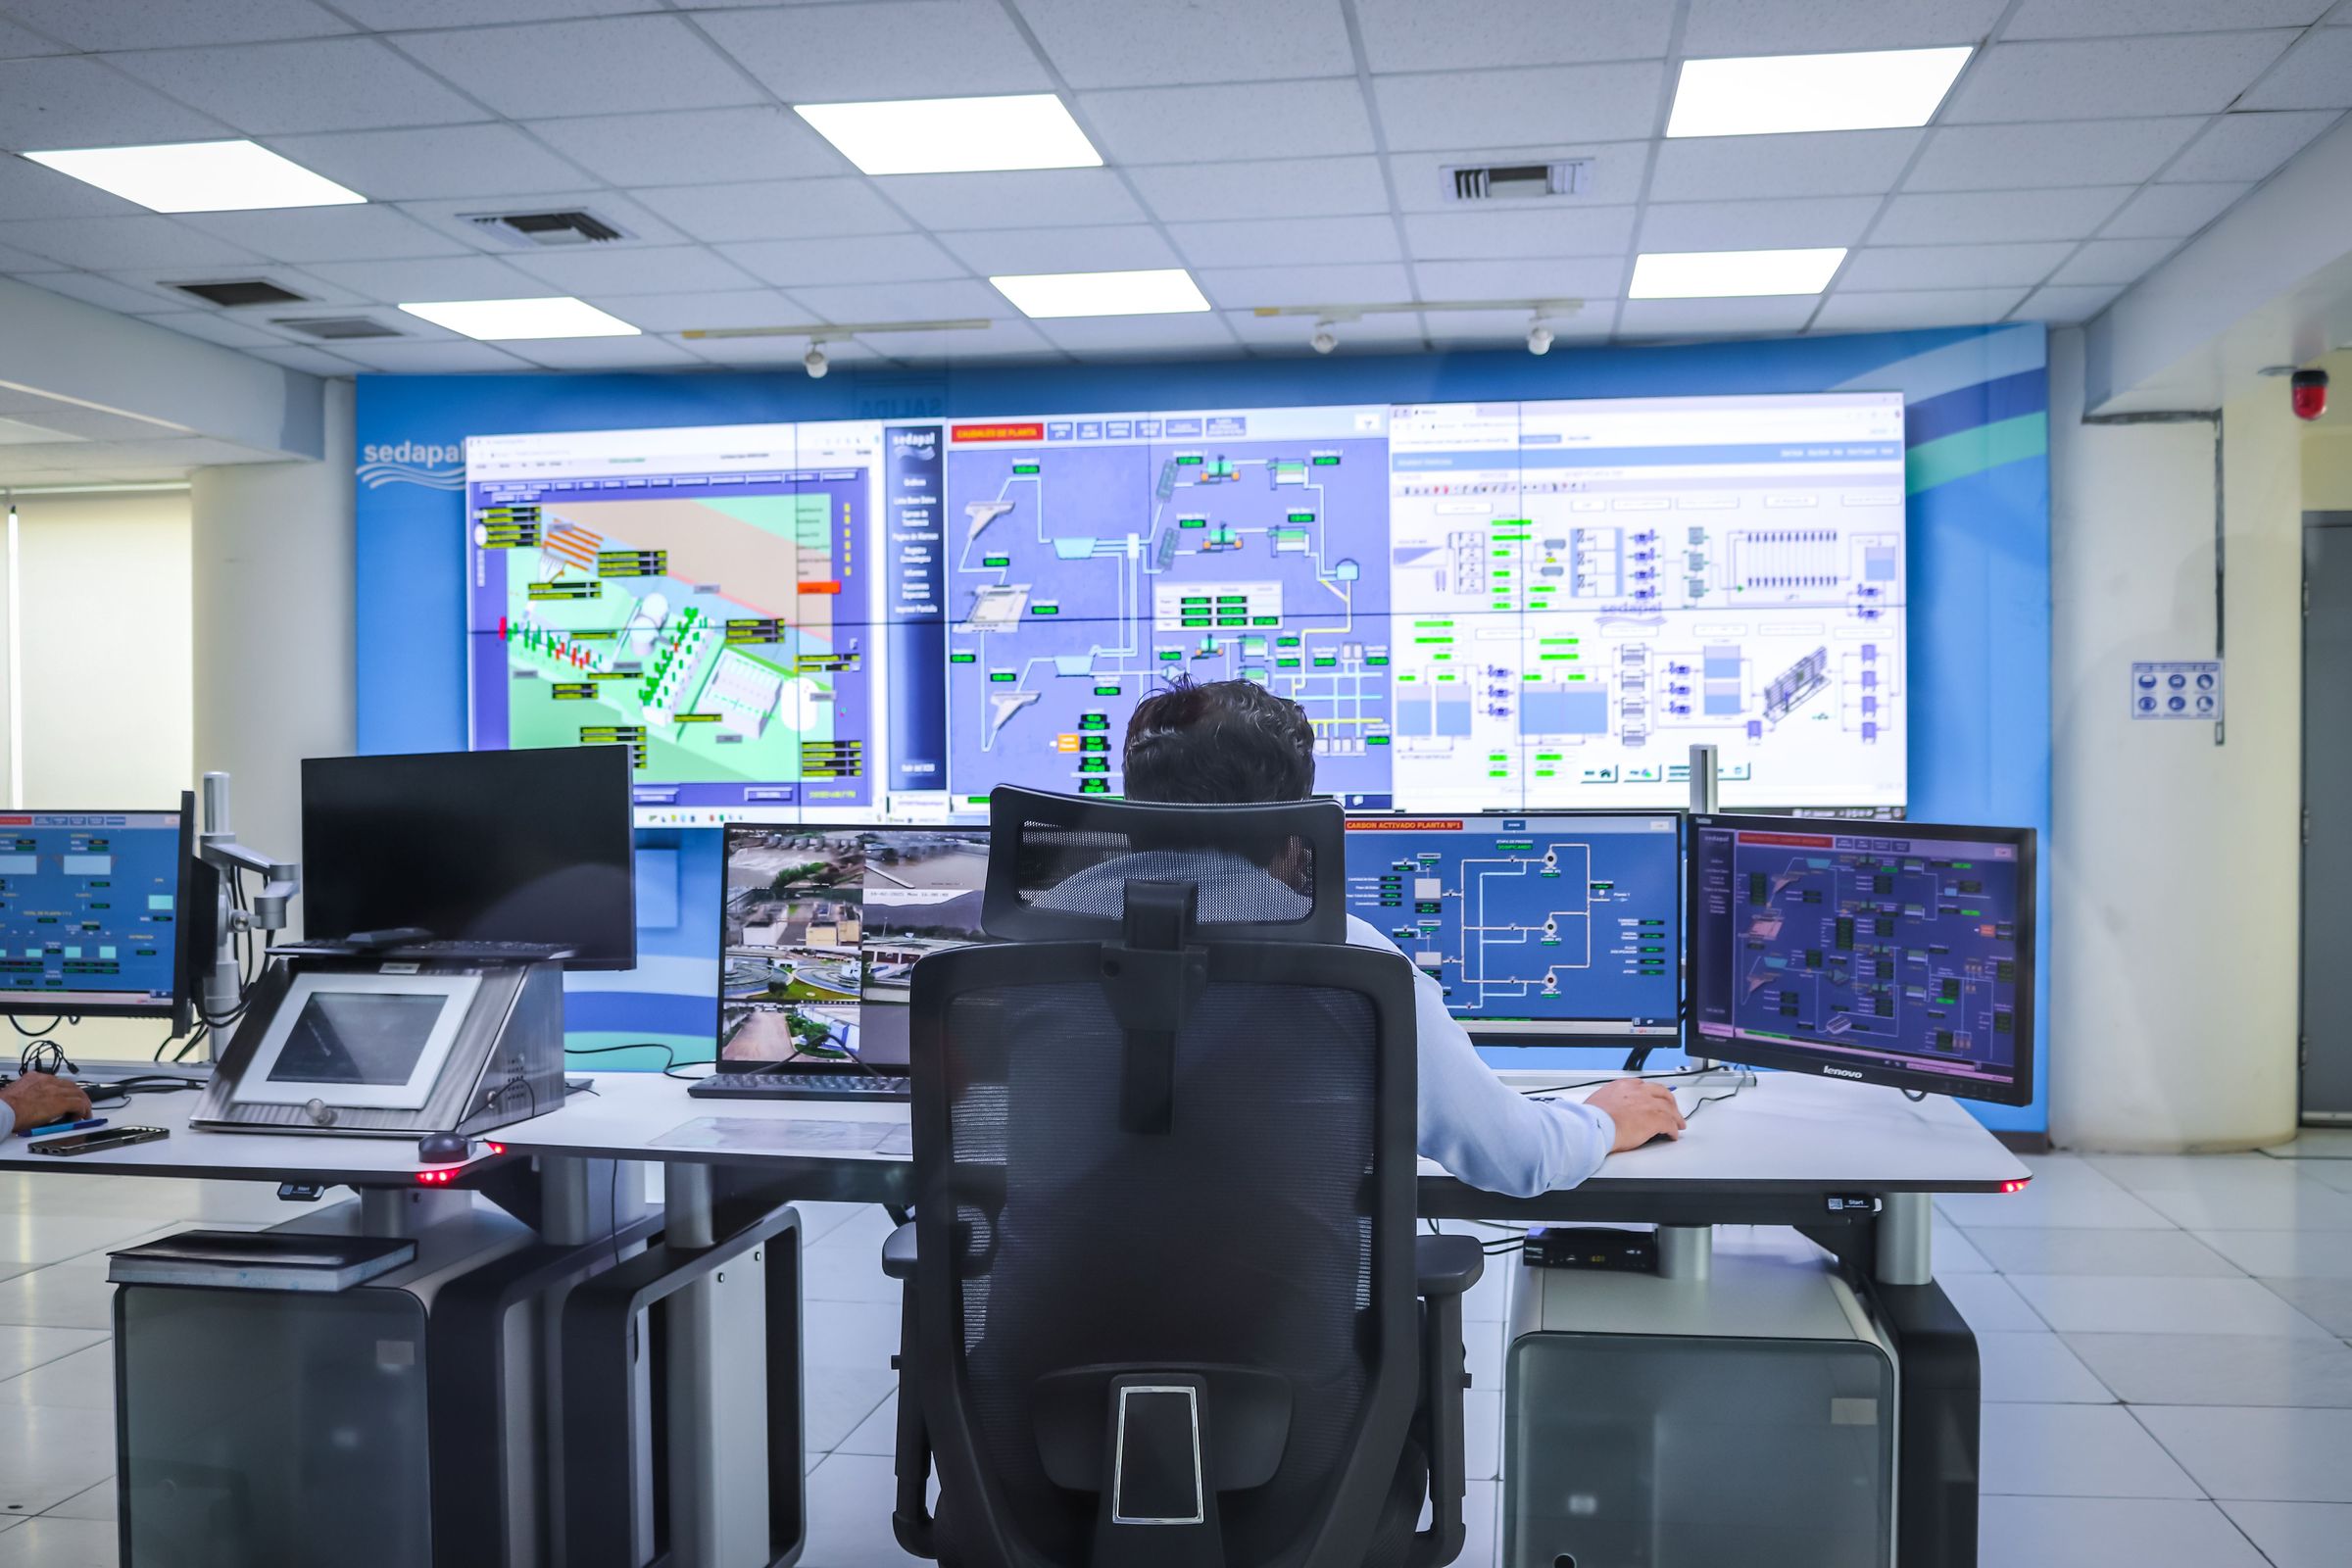
结合 MES 任务和现场物流,记录在制品等待和物料移动状态。
项目工作包括现场调研、系统集成、上线陪产和运行优化,具体内容以合同范围和验收项为准。
梳理节拍、工艺、接口和人员协作,确定最值得先做的改善点。
完成设备、控制、视觉、数据和安全边界的联合设计与调试。
现场验证实际节拍,记录标准参数,再评估更多工位和产线。