机加车间数字化管理系统

机加车间数字化管理系统

面向机加车间提供设备联网、生产执行、程序管理、运维和岗位协同功能,按设备清单与现场流程确定建设范围。

设备联网与状态建模MDC / OEE 生产分析DNC 程序版本管控Web + APP 协同执行
系统功能范围

设备、任务与异常记录统一管理

系统记录设备状态、生产任务、程序版本、人员工时和异常处理结果,按设备、工位、班次和产品提供查询与统计。

设备状态与生产数据

识别开机、运行、调试、报警、停机等状态,关联程序号、产量、主轴和进给数据。

异常分派与处理记录

将报警、安灯、维修、保养和质量异常分派到责任岗位,记录响应、处理、确认和关闭。

停机、节拍与 OEE 分析

按设备、工位、班次、产品和时间段统计停机、节拍、工时与 OEE,定位损失来源。

现场到管理

设备数据与现场管理

系统将设备、人员和管理动作放在同一套记录中,便于查询、分派和核对。

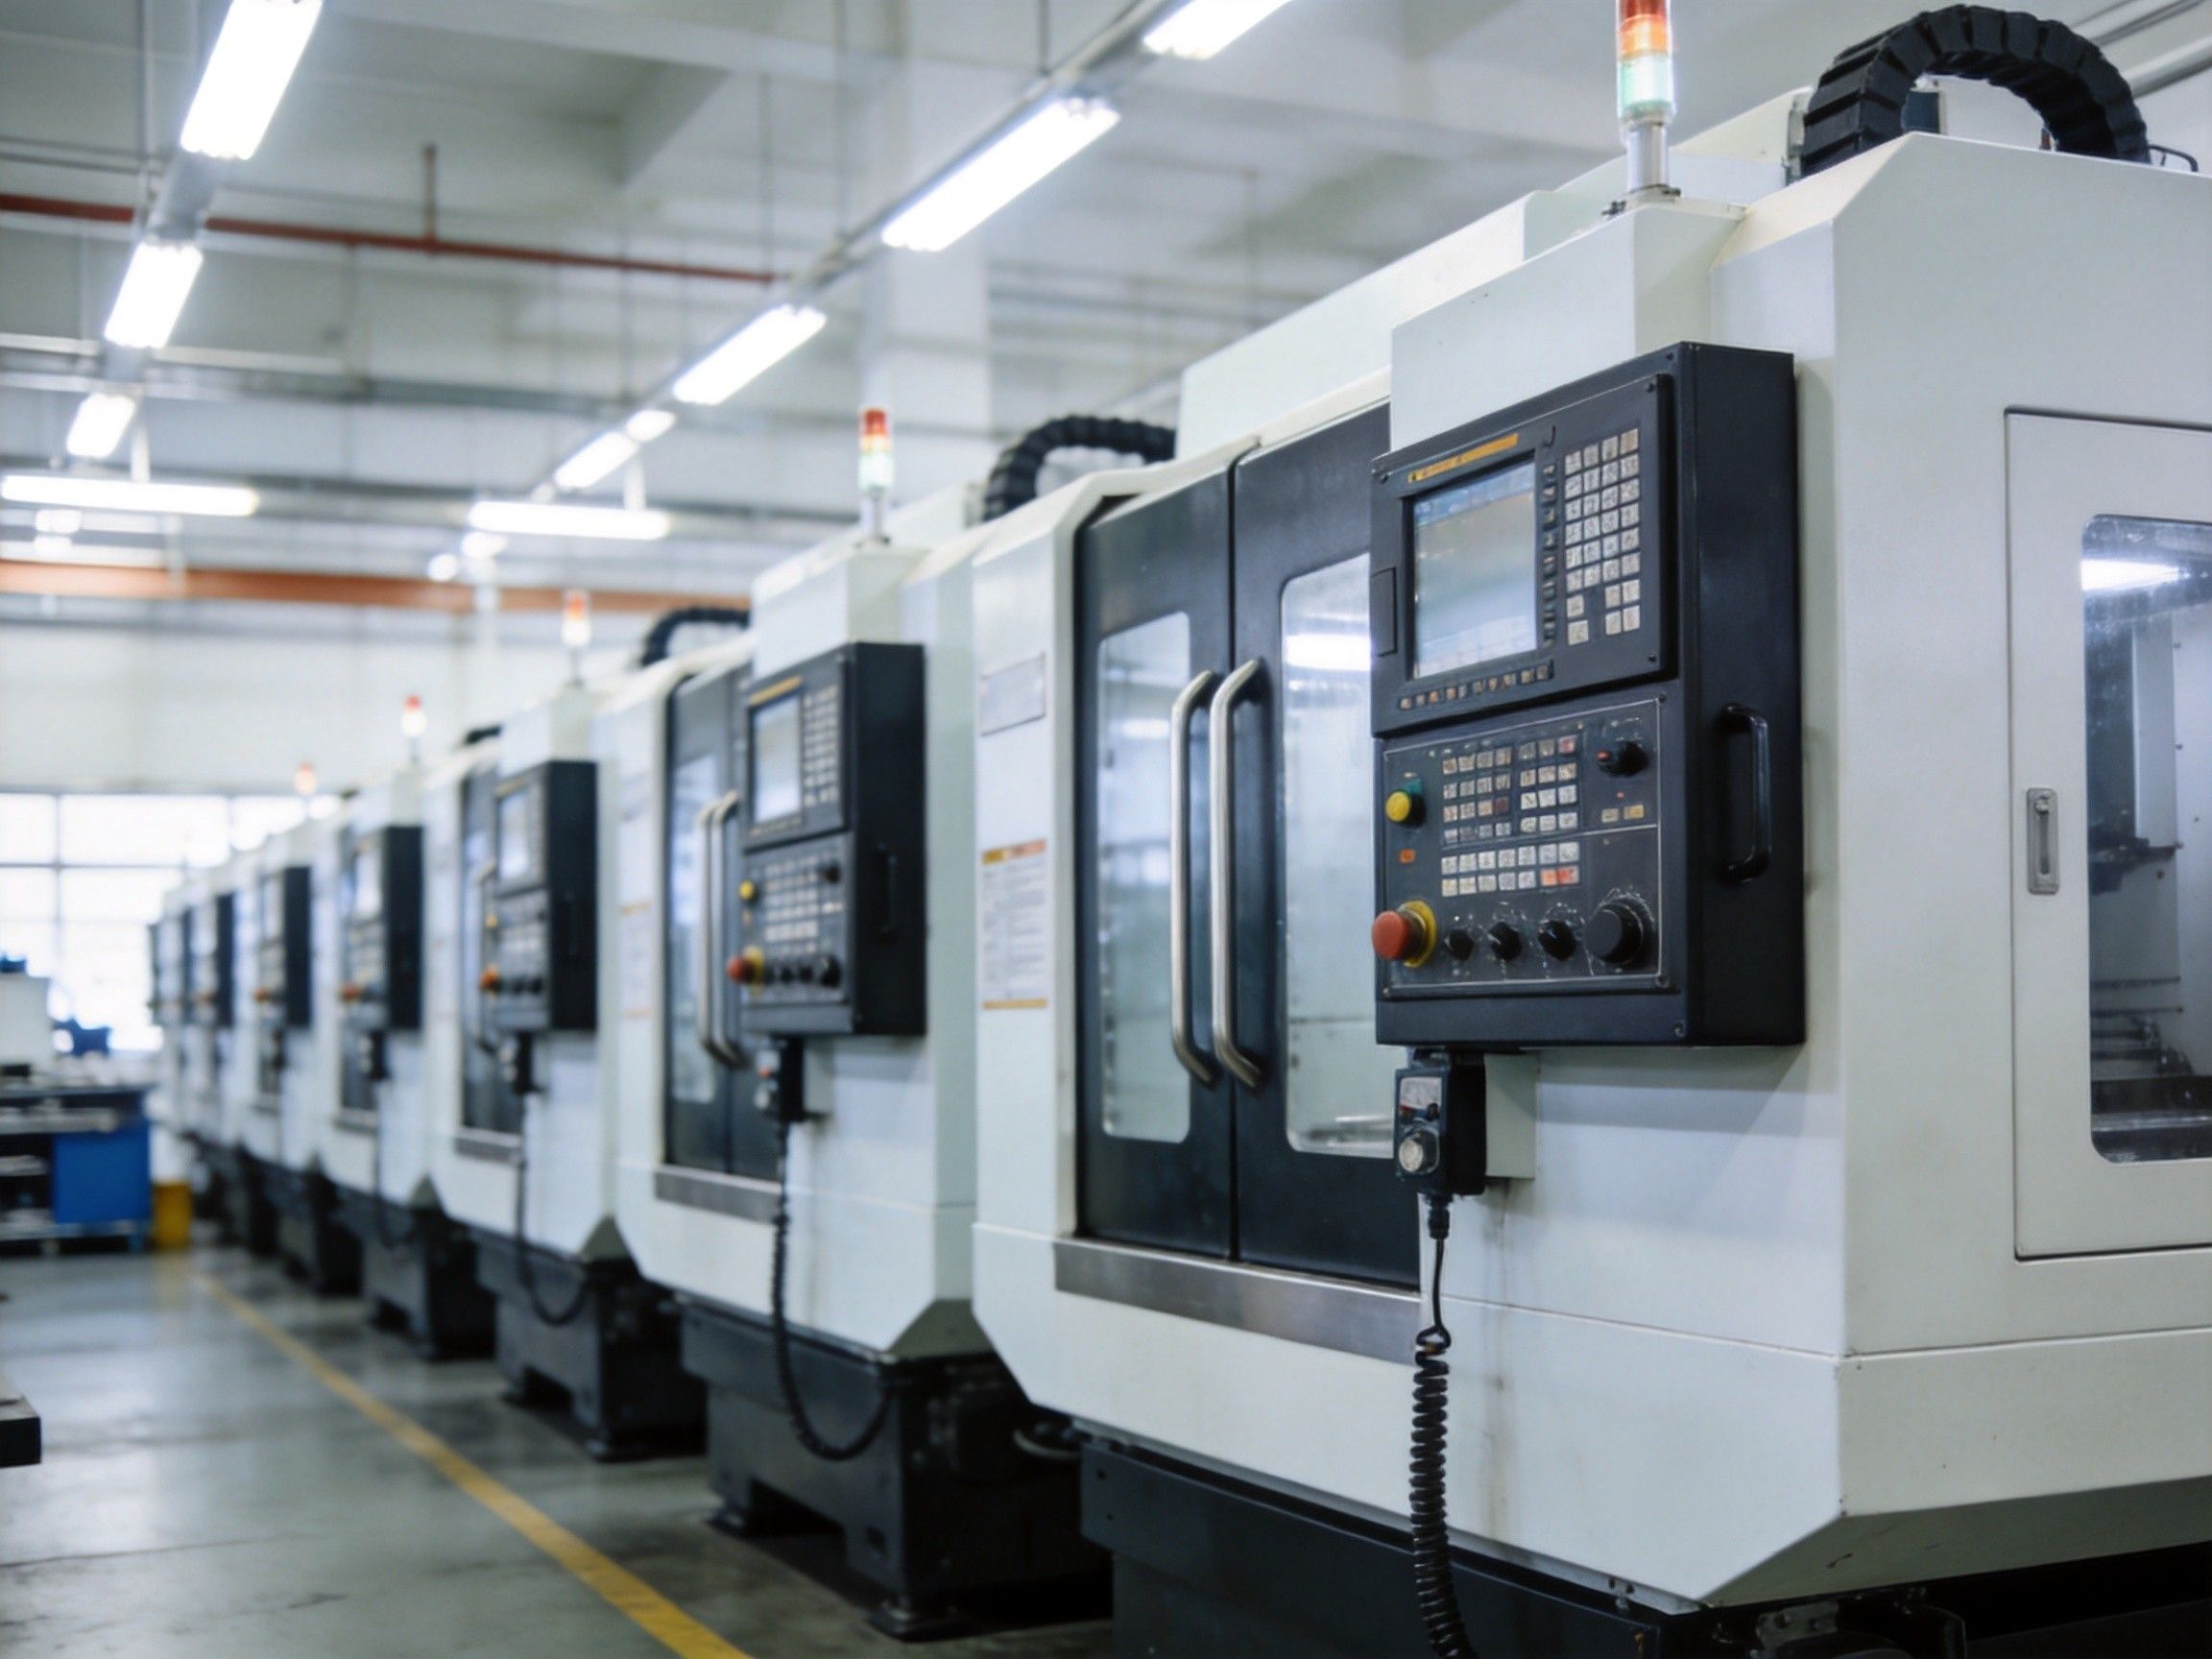
机加车间 CNC 设备现场与状态采集
现场数据

统一采集设备状态与产量

接入 CNC、机器人、PLC 与检测设备,采集运行、报警、产量、程序和关键参数,按设备、工位和班次查询。
  • 设备身份与状态映射
  • 加工过程、报警原因与产量关联
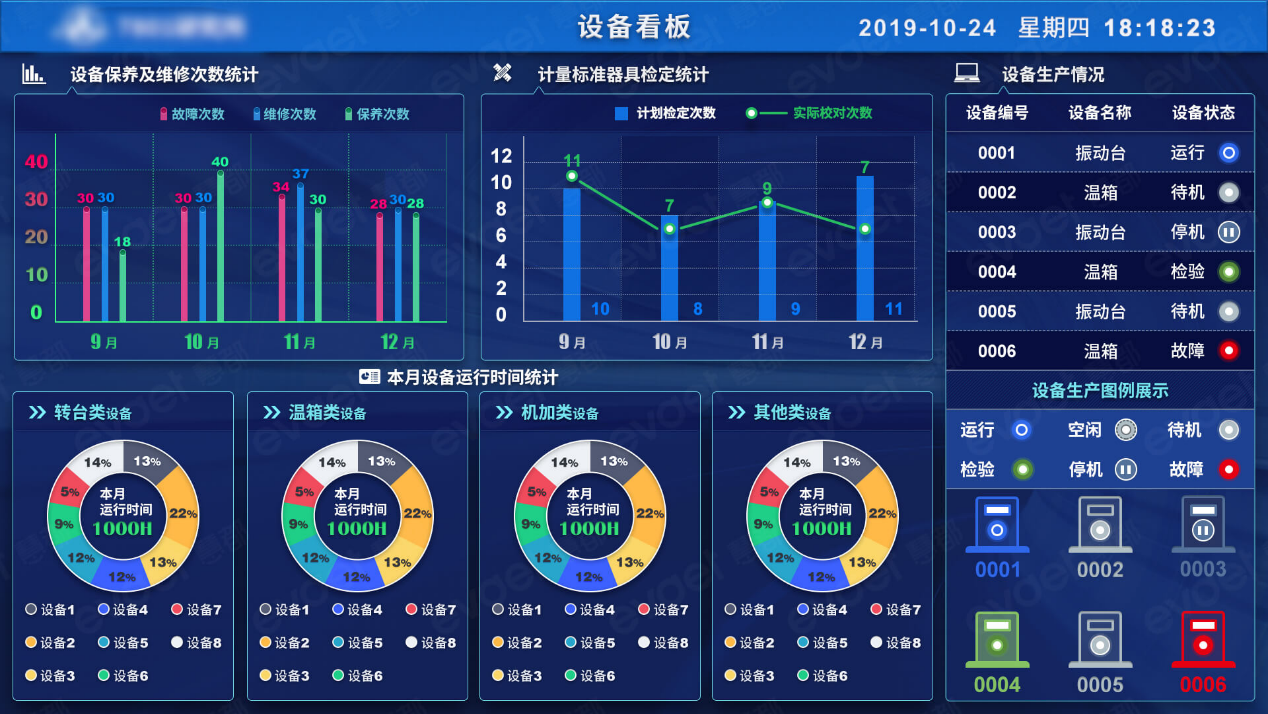
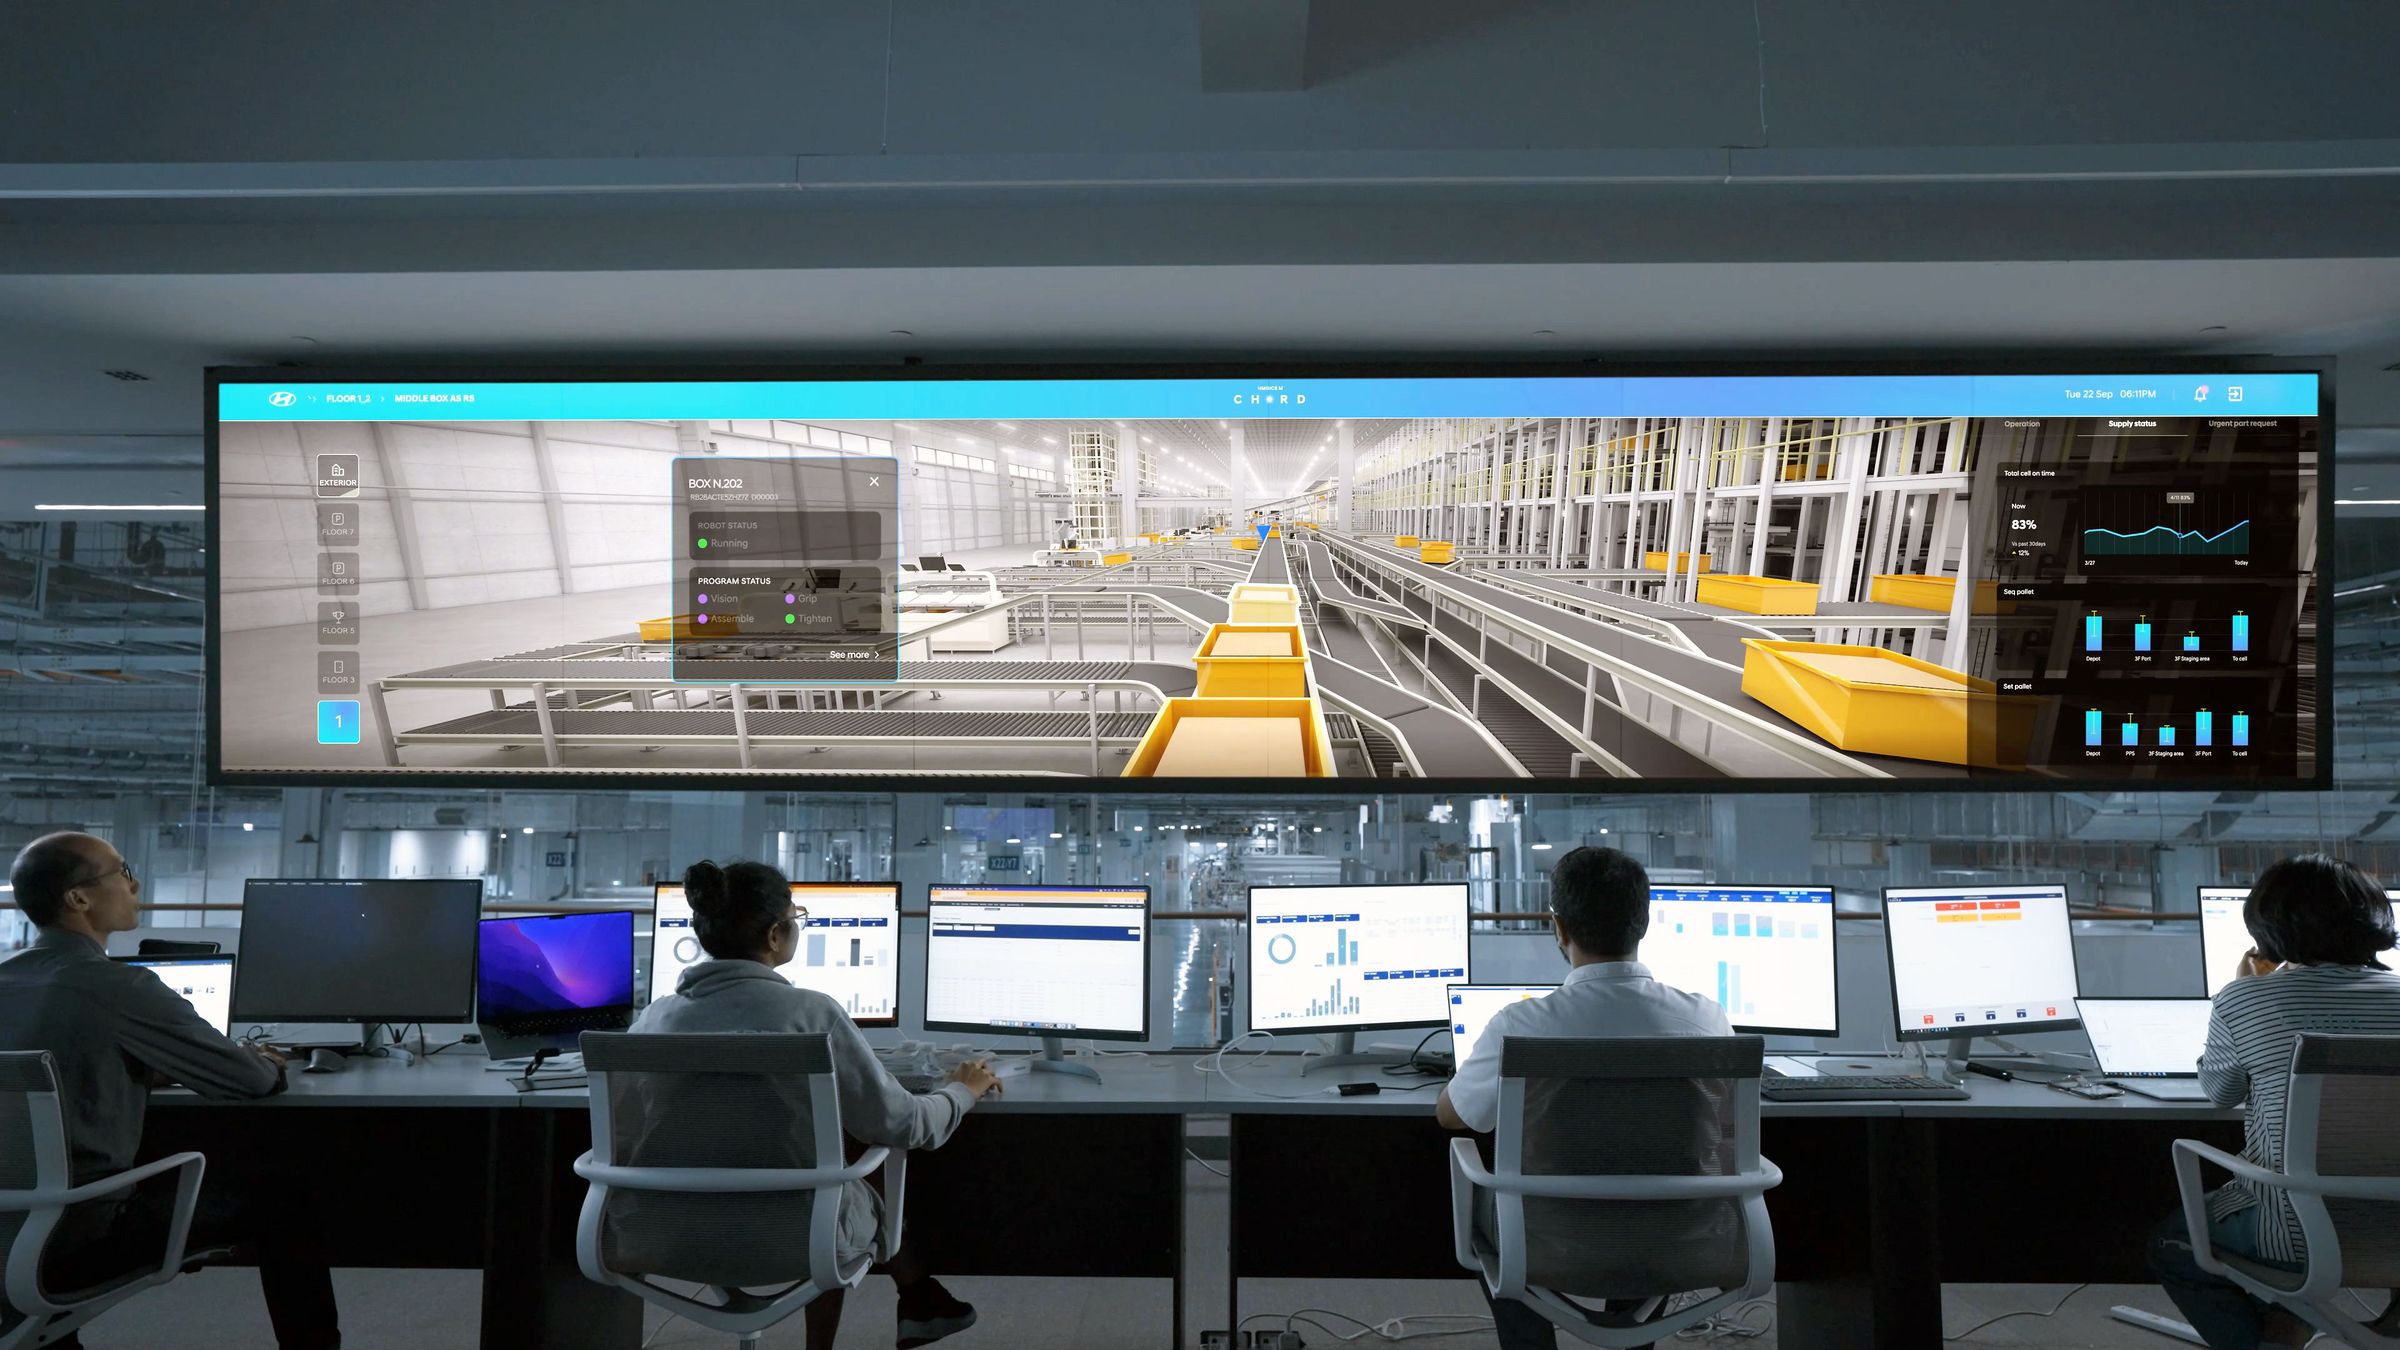
数字化车间管理驾驶舱与多岗位协同
岗位协同

按角色查看进度与异常

将设备异常、生产进度、工时偏差和效率指标分配到对应岗位,管理者查看趋势,班组长安排任务,设备员处理异常。

  • 看板、Web 与移动端按角色呈现
  • 异常响应、处理、确认和结果留痕
实施范围与交付边界

实施对象与交付结果

项目以设备清单和现场接口条件为准,每个阶段明确设备、字段、功能和验收结果。

实施对象

以设备清单中的 CNC 设备为主,结合现场网络、NC 系统型号和接口条件确定联网方式;必要时增加主轴电流采集、DI 信号或边缘采集模块。

网络到机台 · 设备身份 · 工位关系

采集字段

采集开机、关机、运行、调试、报警五类状态,以及加工件数、故障代码及起止时间、当前程序号、主轴转速/倍率和进给倍率。

字段映射 · 状态判定 · 数据核验

交付结果

形成设备状态一览、切片分析、报警记录、产量统计、DNC 程序审核与下发、保养提醒、异常处理和 Web / APP 查看入口。
页面上线 · 权限配置 · 现场验收
现场网络拓扑
服务器服务器机柜
车间看板设备全局看板
维护工作站维护工作站
刀具柜刀具柜
CNC 01 上下料工作站CNC 01
机位屏
CNC 02 上下料工作站CNC 02
机位屏
CNC 03 上下料工作站CNC 03
机位屏
CNC 04 上下料工作站CNC 04
机位屏
系统业务环
MDC + OEE

设备状态与效率分析

以开机、运行、调试、报警、关机五类状态绘制设备切片;点击异常时段可回看持续时间、工作模式和报警记录。

  • 按设备、工位、时间筛选加工件数
  • 统计稼动率、停机原因和 OEE
DNC

程序审核与指定设备下发

程序与产品名称、图纸号和设备关联,未审核程序不能下发;审核通过后可从 Web 端选择指定设备远程上传。

  • 程序号、文件名、创建人、审核人和审核时间
  • 设备程序上载、预览、归档和版本追踪
报工 + 工时

自动切削时间与人工报工并行

系统采集有效切削时间,按班组和个人汇总;无法自动采集的工序保留手动报工入口,用于生产进度和计时工资核对。

  • 班次、人员、设备和实际工时关联
  • 产量、节拍偏差和进度可复盘
运维 + 刀具

按运行时间触发保养任务

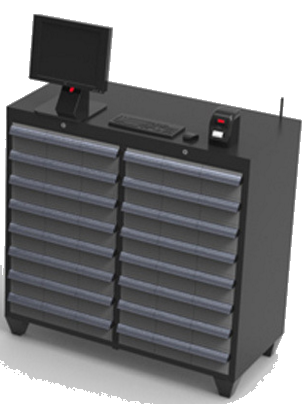
以运行、调试和手动时间作为计时条件,到达周期后生成保养提醒;刀具柜覆盖领用、审批、寿命、库存和回收。

  • 保养确认、消警和历史记录
  • 主柜、副柜、回收柜的库存管理
安灯 + APP

异常呼叫与责任岗位处理

现场通过状态盒上报设备、物料、生产、人员或质量异常,系统按通知规则推送至责任岗位,并在 APP 中完成处理。

  • 异常类型、通知岗位和升级规则配置
  • 接单、处理、确认和统计报表
台账 + 看板

建立可维护的设备主数据

维护工厂、车间、工位、设备类型、人员和班次;设备台账可导入,系统为设备生成独立二维码,供现场定位。

  • 设备位置、编号、类型和责任人员
  • 电视屏、悬空屏、Web 与手机端展示
管理结果

设备与生产信息统一查询

实际结果以设备清单、统计周期和现场基线核定;系统按项目配置数据模型、权限和流程,并提供查询、统计与记录功能。

可见

设备状态与生产进度统一呈现

可控

程序、保养、刀具和异常有规则

可追

过程、责任、处理和结果留痕

可扩展

模型、权限与流程可按项目扩展